تنظیمات سیلر که برای یک رول بخار اتصال مناسبی ایجاد کرده است، الزاماً روی رول پلاسما همان نتیجه را نمیدهد. تفاوت ساختار لایهها، پوشش اتصال و رفتار مواد در برابر حرارت میتواند کیفیت دوخت را تغییر دهد؛ حتی زمانی که دستگاه، اپراتور و ظاهر درز یکسان باشند. انتقال مستقیم پارامترها بدون بررسی، ممکن است اتصالی ضعیف، آسیب حرارتی یا بستهای ایجاد کند که هنگام مصرف بهشکل نامناسب باز شود.
تنظیمات سیلر برای رول بخار و پلاسما لزوماً همیشه متفاوت نیست، اما یکسانبودن احتمالی آنها باید مستند و ارزیابی شود. اشتباه اصلی، فرض سازگاری بر اساس تجربه قبلی است. برای انتخاب پارامترهای مناسب باید مشخصات همان رول، قابلیت دستگاه و نتیجه آزمون اتصال بررسی شود. شناخت این مسیر کمک میکند تغییر محصول به تصمیمی کنترلشده تبدیل شود، نه آزمونوخطایی که هزینه آن پس از استریلیزاسیون یا هنگام بازکردن بسته آشکار شود. شرکت تایان در این مقاله سایت طب بوک به بررسی این موضوع می پردازد.
تفاوت ساختار رولها چه اثری بر اتصال حرارتی دارد؟
رول بخار متداول معمولاً از کاغذ پزشکی و فیلم پلیمری چندلایه ساخته میشود. بسیاری از رولهای مخصوص استریلیزاسیون با پراکسید هیدروژن، لایه متخلخل غیرسلولزی مانند تایوک و فیلم سازگار دارند. این تفاوت مواد میتواند پاسخ اتصال به حرارت و فشار را تغییر دهد. بنابراین، تنظیمات سیلر نباید فقط بر اساس شباهت ظاهری رولها یا ضخامت تقریبی آنها انتخاب شود.
عامل تعیینکننده، تنها جنس لایه متخلخل نیست؛ ساختار فیلم و سامانه اتصال حرارتی نیز اهمیت دارند. دو رول پلاسما از سازندگان مختلف ممکن است شرایط دوخت یکسانی نداشته باشند. حتی در محصولات ظاهراً مشابه، محدوده کاری پیشنهادی میتواند متفاوت باشد. تنظیمات سیلر باید به محصول مشخص مربوط باشد، نه صرفاً به دستهبندی عمومی «بخار» یا «پلاسما» که روی قفسه انبار استفاده میشود.
از نام ماده اولیه نیز نمیتوان جهت تغییر دما را نتیجه گرفت. این تصور که رول پلاسما همیشه به حرارت بیشتر یا همیشه به حرارت کمتر نیاز دارد، مبنای مطمئنی ندارد. هنگام تعیین تنظیمات سیلر، اطلاعات سازنده درباره شرایط اتصال و محدودیتهای محصول نقطه شروع است. سپس باید بررسی شود که دستگاه موجود میتواند این شرایط را بهصورت پایدار و تکرارپذیر ایجاد کند.
تنظیمات سیلر چگونه از ترکیب دما، فشار و زمان اثر میگیرد؟
دما باید شرایط تشکیل اتصال مناسب را فراهم کند، بدون آنکه به مواد بستهبندی آسیب بزند. حرارت ناکافی ممکن است درزی ایجاد کند که ظاهر قابلقبولی دارد، اما استحکام یا پیوستگی لازم را ندارد. حرارت بیشازحد نیز میتواند موجب تغییر شکل، جمعشدگی یا آسیب شود. به همین دلیل، تنظیمات سیلر را نمیتوان با یک عدد عمومی برای همه رولهای پلاسما تعریف کرد.
زمان تماس مشخص میکند مواد چه مدت در معرض انتقال حرارت قرار میگیرند. در دستگاه پیوسته، سرعت عبور بر این زمان اثر دارد؛ در دستگاه فکی، مدت بستهماندن فک اهمیت پیدا میکند. یک دمای ثابت در دو سرعت متفاوت ممکن است نتیجه یکسانی نداشته باشد. تنظیمات سیلر باید بهصورت مجموعهای از پارامترها ثبت شود، نه فقط عددی که روی نمایشگر دما دیده میشود.
فشار و توزیع یکنواخت آن نیز برای تماس مناسب سطوح اهمیت دارند. فرسودگی قطعات، آلودگی سطح تماس یا ناهماهنگی اجزا ممکن است بخشی از درز را ضعیف کند. تغییر تنظیمات سیلر نمیتواند همه نقصهای مکانیکی را جبران کند. اگر کیفیت اتصال در طول درز یکنواخت نیست، پیش از افزایش دما باید سلامت دستگاه، وضعیت نگهداری و عملکرد سامانه کنترل بررسی شود.
پیامدهای انتقال مستقیم پارامترهای رول بخار
اتصال ضعیف ممکن است هنگام دوخت مشخص نشود و پس از چرخه، جابهجایی یا نگهداری آسیبپذیری خود را نشان دهد. درز ناپیوسته یا دارای کانال میتواند یکپارچگی بسته را مختل کند. بااینحال، هر خرابی الزاماً ناشی از تنظیمات سیلر نیست؛ چین دهانه، آلودگی یا فشار ابزار نیز باید بررسی شوند. تشخیص علت به مشاهده دقیق محل نقص و شرایط تولید بسته نیاز دارد.
اتصال بیشازحد شدید نیز مطلوب نیست. بسته باید علاوه بر حفظ یکپارچگی، مطابق طراحی محصول بهصورت کنترلشده باز شود. پارگی نامنظم لایهها، جدایش نامناسب یا دشواری خارجکردن ابزار میتواند ارائه آسپتیک را دشوار کند. هدف تنظیمات سیلر ایجاد محکمترین درز ممکن نیست؛ هدف، اتصالی با عملکرد مناسب و منطبق با معیارهای پذیرش محصول و فرایند است.
ظاهر مرتب، پایان بدون هشدار چرخه و تغییر رنگ نشانگر، هیچکدام بهتنهایی کیفیت دوخت را ثابت نمیکنند. نشانگر شیمیایی برای پاسخ به شرایط تعریفشده فرایند طراحی شده است، نه ارزیابی استحکام اتصال. بنابراین، تنظیمات سیلر باید با کنترل اختصاصی درز بررسی شود. کشیدن دستی یک نمونه نیز، بدون روش و معیار مشخص، جای آزمون مناسب یکپارچگی یا استحکام اتصال را نمیگیرد.
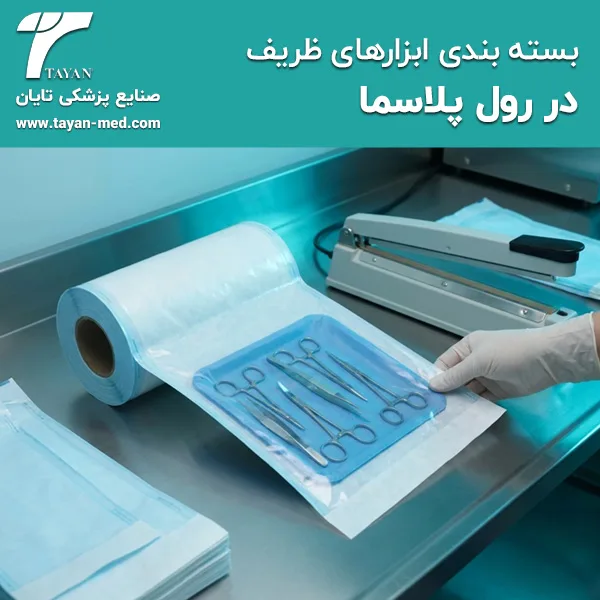
از این بخش بخوانید: بسته بندی ابزارهای ظریف در رول پلاسما
انتخاب پارامترهای مناسب و کنترل تغییر محصول
ابتدا دستورالعمل رول و سیلر را کنار یکدیگر قرار دهید و محدودههای قابلاجرا را مشخص کنید. اگر دستگاه امکان کنترل پارامترهای لازم را ندارد، صرفاً با تغییر دما نباید سازگاری را فرض کرد. تنظیمات سیلر باید در محدوده کاربرد محصول و قابلیت تجهیزات تعیین شود. ابهام درباره شرایط دوخت نیز باید پیش از مصرف گسترده، از مسیر پشتیبانی فنی معتبر برطرف شود.
نمونهها را با همان محصول، دستگاه و روش کاری موردنظر آماده کنید. دهانه باید صاف، خشک و بدون آلودگی باشد و محتویات به محل اتصال فشار نیاورند. آزمونهای انتخابی باید با ساختار بستهبندی و هدف ارزیابی سازگار باشند. برای تأیید تنظیمات سیلر، عملکرد درز پیش و پس از چرخه موردنظر، طبق برنامه ارزیابی مرکز بررسی شود؛ آزمون روتین بهتنهایی جای اعتبارسنجی فرایند را نمیگیرد.
پس از تأیید، کد محصول، بچ مصرفی، مشخصات دستگاه، پارامترها و نتایج کنترل را ثبت کنید. برای رولهای مختلف میتوان دستورکارهای مجزا و روشن تهیه کرد تا جابهجایی محصول باعث استفاده اشتباه از برنامه قبلی نشود. تغییر برند، ساختار رول یا تعمیر مؤثر دستگاه باید از نظر نیاز به ارزیابی مجدد بررسی شود. ثابتماندن عرض یا نام تجاری، تضمینکننده ثابتماندن شرایط دوخت نیست.
سخن پایانی
تنظیمات سیلر رول بخار را نباید بدون بررسی به رول پلاسما منتقل کرد؛ زیرا عملکرد اتصال به ترکیب مواد، ساختار محصول و شرایط واقعی دستگاه وابسته است. ممکن است پارامترهای تأییدشده دو محصول همپوشانی داشته باشند، اما این نتیجه باید از مستندات و ارزیابی به دست آید. تفاوت نام رولها بهتنهایی تعیینکننده نیست؛ همانطور که شباهت ظاهر آنها نیز سازگاری را اثبات نمیکند.
برای کاهش دوبارهکاری، کارکنان باید بدانند هر محصول با کدام دستورکار دوخته میشود و هنگام مشاهده نقص چه اقدامی لازم است. بسته دارای اتصال مشکوک نباید با اتکا به تغییر رنگ نشانگر برای مصرف پذیرفته شود. بررسی علت، اصلاح کنترلشده و ارزیابی نمونههای تازه ضروری است. نگهداری منظم تجهیزات و ثبت نتایج نیز کمک میکند افت تدریجی کیفیت، پیش از گسترش شناسایی شود.
هنگام استعلام رول پلاسما از تایان طب خاورمیانه، مدل سیلر، نوع دستگاه استریلیزاسیون و شرایط مصرف را اعلام کنید و مشخصات فنی محصول پیشنهادی را بخواهید. انتخاب رول و تعیین تنظیمات سیلر باید در کنار یکدیگر انجام شوند. مقایسه قیمت زمانی معنا دارد که تناسب محصول با تجهیزات و کیفیت اتصال نیز بررسی شده باشد؛ هزینه کمتر هر حلقه، جای عملکرد قابلاعتماد بستهبندی را نمیگیرد.